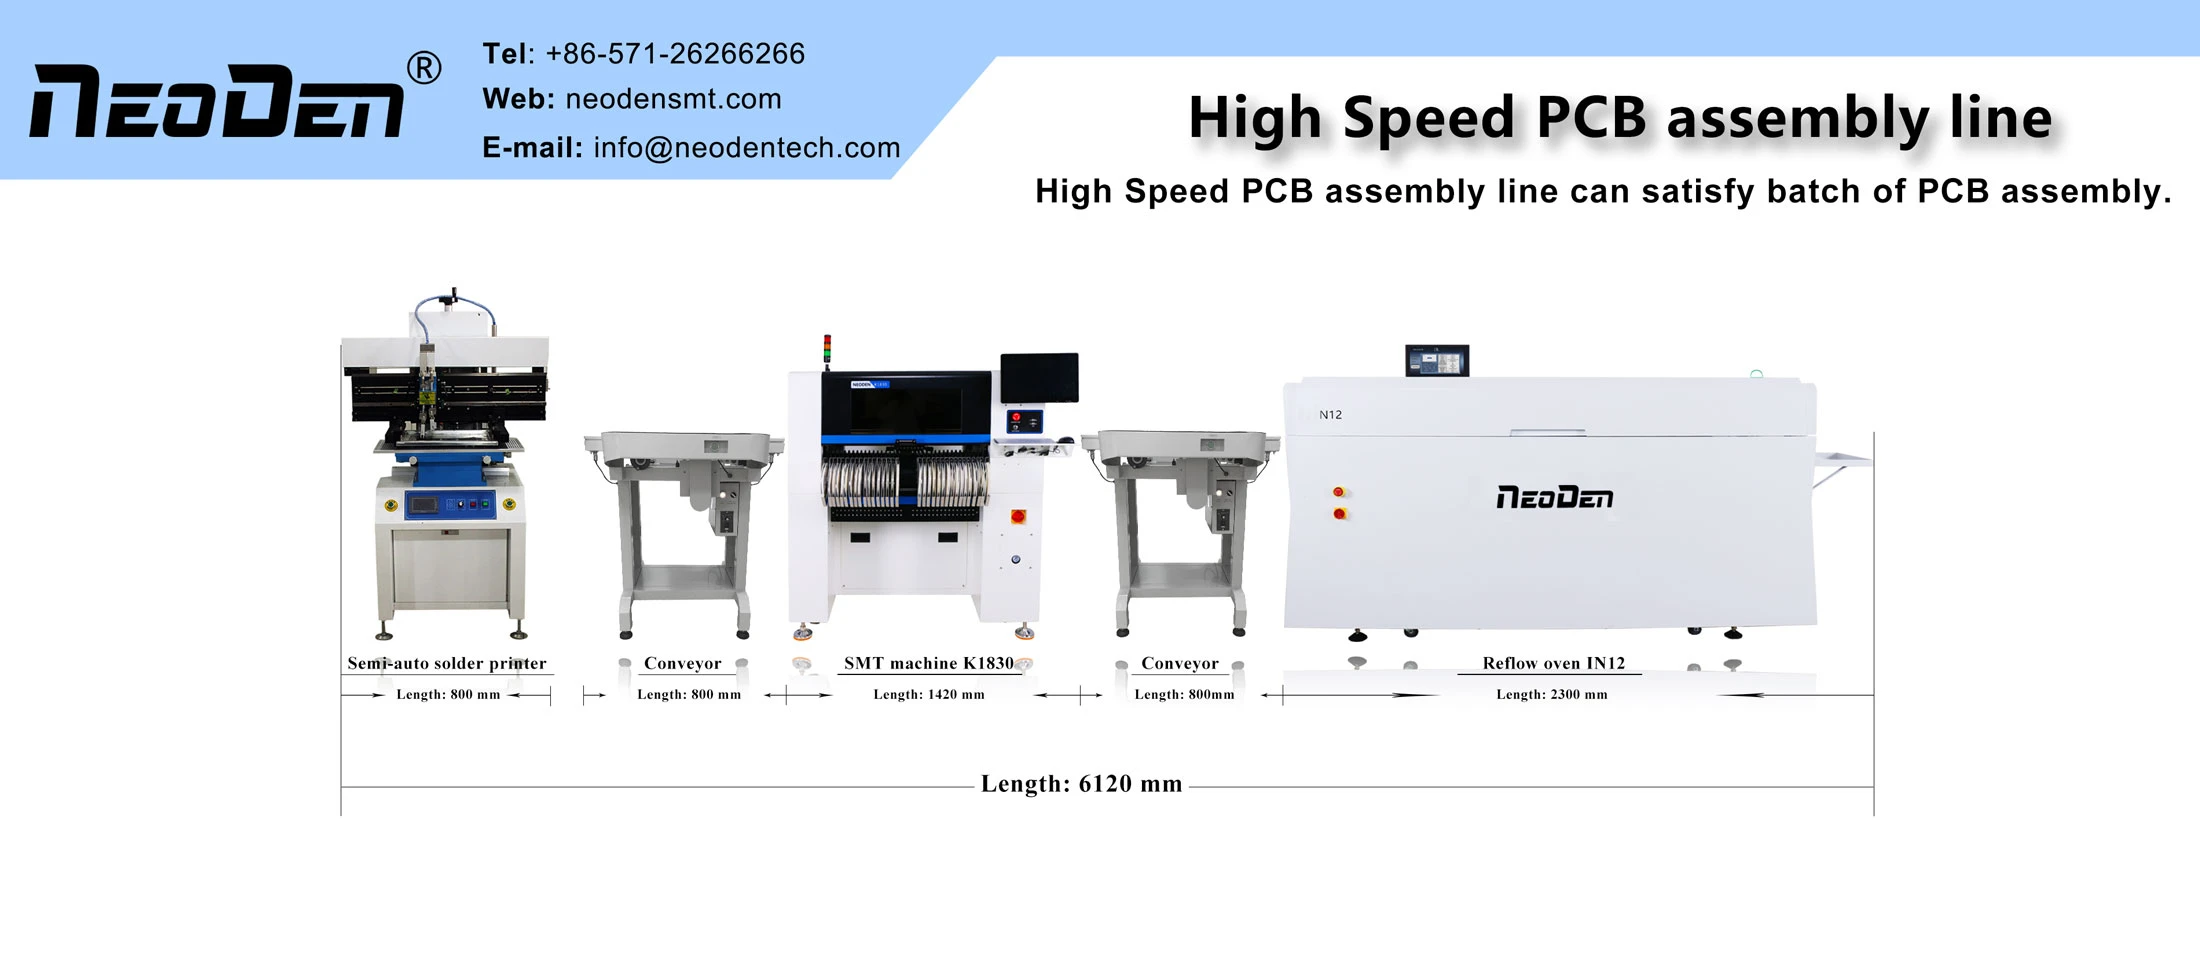
ReflowOfenist das Weichlöten von mechanischen und elektrischen Verbindungen zwischen den Lötenden bzw. -pins von oberflächenbestückenden Bauteilen und dem PCB-Pad durch Umschmelzen von dem PCB-Pad vorbelegtem Weichlotmaterial.
Das SMD-Schweißen wird durch die physikalische Reaktion des gelatinierten Flussmittels unter einem bestimmten Hochtemperatur-Luftstrom erreicht, indem auf die Einwirkung von Heißluft auf die Lötstelle zurückgegriffen wird.
Heizzone, Wärmeerhaltungszone, Schweißzone, Kühlzone.
1.Wenn PCB in die Heizzone eintritt, verdampfen Lösungsmittel und Gas in der Lötpaste. Gleichzeitig benetzt das Flussmittel in der Lötpaste das Pad, die Enden und Pins des Bauteils, und die Lötpaste erweicht und kollabiert, bedeckt das Pad, isoliert das Pad, die Pins des Bauteils und Sauerstoff.
2.PCB tritt in die Hitzeerhaltungszone ein, so dass PCB und Komponenten vollständig vorgewärmt werden, falls PCB plötzlich in den Schweißhochtemperaturbereich eintritt und PCB und Komponenten beschädigt.
3.Wenn PCB in die Schweißzone eintritt, steigt die Temperatur schnell an, so dass die Lötpaste den Schmelzzustand erreicht und das flüssige Lot das PCB-Pad, die Komponentenenden und die Stifte benetzt und diffundiert, diffundiert oder zurückfließt, um Lötkontakte zu bilden.
4.PCB tritt in den Kühlbereich ein, um die Lötstelle zu verfestigen und den gesamten Reflow-Schweißprozess abzuschließen.
Beim SMT-Reflow-Ofenlötprozess gibt es drei Hauptgründe für die ungleichmäßige Erwärmung von Reflow-Bauteilen: die unterschiedliche Wärmekapazität bzw.
1. Im Allgemeinen haben PLCC und QFP eine höhere Wärmekapazität als eine diskrete Blechkomponente, daher ist es schwieriger, großflächige Komponenten zu schweißen als kleine Komponenten.
2. Im Reflow-Schweißofen wird das Förderband beim Reflow-Schweißen des Produkts, aber auch zu einem Wärmeableitungssystem, zusätzlich zum Heizteil der Kante und der Mitte der Wärmeableitungsbedingungen sind die Kantentemperatur im Allgemeinen niedrig ist, zusätzlich zu den Temperaturanforderungen jeder Temperaturzone im Ofen ist die gleiche Beladungsoberflächentemperatur auch unterschiedlich.
3. Unterschiedliche Auswirkungen der Produktbeladung. Die Temperaturkurve des Reflow-Schweißens sollte angepasst werden, um eine gute Wiederholbarkeit bei Leerlauf, Last und verschiedenen Lastfaktoren zu erreichen. Der Lastfaktor ist definiert als LF=L/(L+S); Wobei L=die Länge der zusammengebauten Substrate, S=der Abstand zwischen den zusammengebauten Substraten.
Je höher der Lastfaktor, desto schwieriger ist es, eine gute Wiederholbarkeit zu erreichen. Normalerweise beträgt der maximale Lastfaktor des Reflow-Ofens 0,5 ~ 0,9. Dies hängt von der Produktsituation (Schweißdichte des Bauteils, unterschiedliches Substrat) und dem unterschiedlichen Reflow-Ofentyp ab. Praktische Erfahrung ist wichtig, um gute Schweißergebnisse und Wiederholgenauigkeit zu erzielen.