
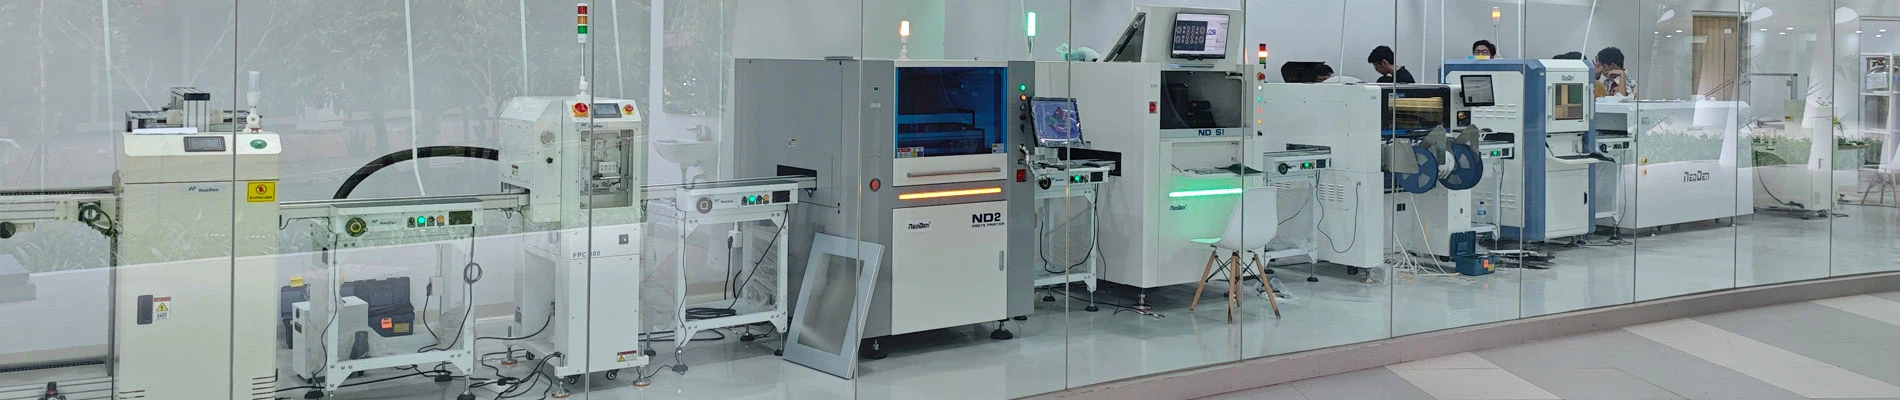
Da sich die SMT-Technologie weiterentwickelt und reifen, hat das Auftreten verschiedener Oberflächenmontierungskomponenten (SMC) und Oberflächenmontagegeräte (SMD) entsprechende Fortschritte in der Reflow-Löttechnologie und -geräte angetrieben, die jetzt in nahezu allen elektronischen Produktsektoren weit verbreitet sind.
Der Prozessfluss für das Reflow -Löten wird hauptsächlich für die Komponentenlötung in der Oberflächenmontage (SMT) innerhalb der Elektronikherstellungsindustrie verwendet. Der typische chinesische Prozessfluss ist wie folgt.

I. Materialvorbereitung und Setup
- Bereiten Sie PCBs (gedruckte Leiterplatten) mit gedruckten Schaltungen vor.
- Bereiten Sie die SMD -Komponenten (Oberflächenmontage -Gerät) für die Montage vor.
- Bereiten Sie Lötpaste vor, typischerweise eine pasteähnliche Mischung aus Lötlegierungspulver und Fluss.
Ii.LötpasteDrucker Drucken
Drucken Sie die Lötpaste mit einem Stahlnetz auf die Pads der Leiterplatte.
Die Öffnungen im Stahlnetz übereinstimmen genau mit den Pad -Positionen auf der PCB, wo SMD -Komponenten gelötet werden sollen.
Ziel dieses Schritts ist es, die entsprechende Menge an Lötpaste genau auf die Pads anzuwenden.
III. Platzierung der Komponenten
Verwenden Sie awählen Und Maschine platzierenUm SMD -Komponenten genau auf die Pads der Lötpaste zu legen, in denen Lötpaste gedruckt wurden.
Die Düse der SMT -Maschine nimmt Komponenten aus einem Feeder oder Klebeband gemäß den Programmanweisungen auf und stellt sie mit hoher Geschwindigkeit und mit hoher Präzision an den festgelegten Positionen auf.
Die Viskosität der Lötpaste hält die Komponenten vorübergehend an Ort und Stelle.
Iv. Reflow -Löten
Dies ist der Kernschritt, bei dem die PCB mit dem darauf platzierten Komponenten in die gesendet wirdReflow Ofen.
Im Inneren des Ofens schmilzt eine genau kontrollierte Temperaturkurve die Lötpaste, sodass sie fließen und die Pads und Komponentenleitungen nass werden können, wodurch beim Abkühlen zuverlässige elektrische und mechanische Verbindungen bildet. Eine typische Reflow -Kurve umfasst vier Haupttemperaturzonen:
- Vorheizzone:Die Temperatur steigt allmählich an, verdampft einen Teil des Lösungsmittels in der Lötpaste, sorgt für eine gleichmäßige Erwärmung der PCB und Komponenten und reduzierte den thermischen Schock. Die Temperaturanstiegsrate muss kontrolliert werden.
- Konstante Temperaturzone: Die Temperatur bleibt für einen Zeitraum relativ stabil (obwohl sie weiter langsam steigt). Die Hauptziele dieser Phase sind:
Aktivieren Sie den Fluss weiter und entfernen Sie Oxide von den Oberflächen der Pads und Komponentenleitungen.
Stellen Sie eine gleichmäßigere Temperaturverteilung über die PCB und zwischen großen\/kleinen Komponenten sicher, um ein schlechtes Löten aufgrund übermäßiger Temperaturunterschiede zu verhindern.
Lassen Sie Lösungsmittel vollständig verdampfen.
- Reflow -Zone:Die Temperatur steigt schnell auf die Spitzentemperatur (über dem Schmelzpunkt der Lötpaste, typischerweise zwischen 217 Grad und 250 Grad, abhängig von der Lötpaste -Legierung), wodurch die Lötpaste vollständig schmilzt (Reflow). Das flüssige Lötmittel hat die Pads und die Komponentenleitungen\/Klemmen zusammen und bildet intermetallische Verbindungen (IMC), um eine metallurgische Bindung zu erreichen. Die Spitzentemperatur und die Zeit (Zeit über der Liquidus -Linie) sind kritisch, da sie ausreichend Schmelzen und Benetzungen sicherstellen müssen, ohne zu hoch oder zu lang zu sein, was die Komponenten oder die PCB beschädigen könnte.
- Kühlzone:Das geschmolzene Lötmittel verfestigt und härtet mit einer kontrollierten Kühlquote und bildet eine starke Lötverbindung. Die Kühlrate muss kontrolliert werden; Zu langsam kann zu rauen Gelenken und zu groben Kornstruktur führen. Zu schnell kann aufgrund von thermischer Belastung Komponentenrisse oder Probleme mit der gemeinsamen Zuverlässigkeit verursacht werden.
V. Kühl- und Offline -Verarbeitung
Die Leiterplatte verlässt den Reflow -Ofen und kühlt weiterhin auf eine sichere Temperatur unter Umgebungs- oder kontrollierten Bedingungen ab.
Betreiber oder automatisierte Geräte entfernen die Leiterplatte vom Träger oder Förderband.
Vi. Reinigung
Wenn nur aus Rosen basierende oder synthetische Harz-basierte No-Clean-Lötpaste verwendet wird und die Rückstände keine nachfolgenden Prozesse (z. B. IKT-Testsondenkontakt) oder Produktzuverlässigkeit beeinflussen, kann dieser Schritt weggelassen werden.
Wenn eine gründliche Entfernung von Flussrückständen erforderlich ist (z. B. für hochzuverständliche Produkte, optische Komponenten oder besondere Anforderungen), wird die Reinigung durchgeführt.
Vii. Inspektion und Test
- Visuelle Inspektion:Manuell oder verwendetAOI -Ausrüstung (Automatische optische Inspektion)Um die Lötqualität wie Fehlausrichtung, Tombstoning, Lötbrücken, kalte Lötverbände, unzureichende Lötmittel, Lötbälle usw.
- In-Circuit-Tests (IKT) oder Flying Probe Testing:Überprüfen Sie die Schaltungskonnektivität und die elektrische Leistung.
- Funktionstests (FCT):Testen Sie die Gesamtfunktionalität der versammelten Karte.
- Röntgeninspektion (AXI):Überprüfen Sie die Lötqualität von Komponenten mit unsichtbaren unteren Lötverbeinen (z. B. BGA, LGA, QFN) auf Defekte wie Hohlräume, Überbrückung oder Lötverbindungsform.
Viii. Reparieren
PCBs, die mit Lötfehlern während der Inspektion identifiziert wurdenNachbearbeitungsstation), um defekte Komponenten zu ersetzen oder Läderverbindungen zu reparieren.
Ix. Endbaugruppe und Verpackung
PCBA, die die Inspektion überschreitet, kann auch eine Wellenlötung von Durchlöchern (THT) erfordern (wenn es sich bei der Platine um eine Mischklasse-Platine handelt), die Zusammenstellung anderer Komponenten (wie Gehege, Anschlüsse usw.), endgültige Tests und dann Verpackung.
Zusammenfassung
Lötpastequalität und Druckgenauigkeit sind die Grundlage für ein gutes Löten.
Die Genauigkeit der Komponentenplatzierung bestimmt die Genauigkeit der Komponentenpositionierung.
Das Reflow -Temperaturprofil ist der Kern des Reflow -Lötprozesses, der sich direkt auf die Lötverbindungsqualität und -zuverlässigkeit auswirkt, und muss für bestimmte PCBs, Komponenten und Lötpaste optimiert werden.
Dies ist der vollständige Prozessfluss für die SMT -Komponentenlötung mit Reflow -Löten.

Unternehmensprofil
Zhejiang Neoden Technology Co., Ltd., gegründet im Jahr 2010, ist ein professioneller Hersteller, der auf SMT -Pick- und Place -Maschine, Reflow -Ofen, Schablonendruckmaschine, SMT -Produktionslinie und andere SMT -Produkte spezialisiert ist. Wir haben unser eigenes Forschungs- und Entwicklungsteam und eine eigene Fabrik, die unsere eigene, erfahrene F & E, gut ausgebildete Produktion ausnutzen, von den weltweiten Kunden einen hervorragenden Ruf gewonnen hat.
Wir sind in einer guten Position nicht nur, um Ihnen eine hochwertige PNP -Maschine zu liefern, sondern auch den hervorragenden After -Verkauf -Service.
Gut ausgebildete Ingenieure bieten Ihnen einen technischen Support an.
10 Ingenieure leistungsstarke After-Sales-Service-Team können Kundenfragen und Anfragen innerhalb von 8 Stunden antworten.
Professionelle Lösungen können innerhalb von 24 Stunden sowohl am Arbeitstag als auch in den Ferien angeboten werden.